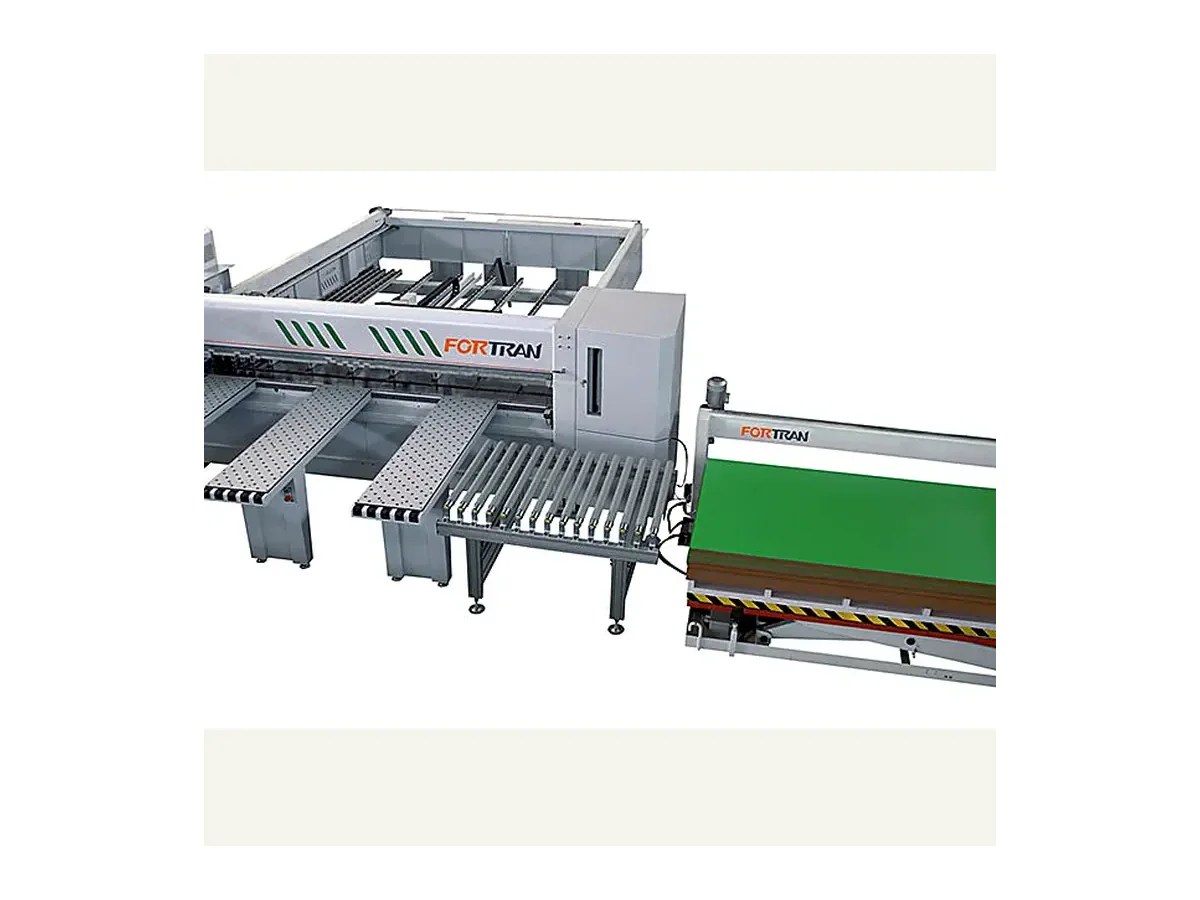
Arbeitsplatzlayout
Plattenmaße, Gewicht, Stapelhöhe und Beschickungsplätze klären.
FORTRAN automatische Beschickung für CNC-Plattenaufteilsägen. Stapelzufuhr, Übergabehöhe und Schnittstellen zur Säge für eine passende Ausführung abstimmen.
FORTRAN automatische Beschickung für CNC-Plattenaufteilsägen. Stapelzufuhr, Übergabehöhe und Schnittstellen zur Säge für eine passende Ausführung abstimmen.
Plattenmaße, Gewicht, Stapelhöhe und Beschickungsplätze klären.
Greifverfahren und Anzahl der Plätze passend zur Oberfläche klären.
Maschinenschnittstellen, Zuführrichtung und Prozesstakt prüfen.
| Arbeitshöhe | 950±50mm |
|---|---|
| Werkstückdicke | 10~60mm |
| Werkstücklänge | 280-2440mm |
| Maximale Belastung | 3000kg |
| Geschwindigkeit | 3-5 M/min |
Die automatische FORTRAN Beschickung führt Plattenstapel zum Beschickungsbereich einer CNC-Plattenaufteilsäge. Planen Sie den Stapeltransport getrennt vom Sägevorgang und von einer gegebenenfalls benötigten Einzelplattenaufnahme oder Vereinzelung. Das Angebot muss erkennen lassen, welche dieser Aufgaben die gelieferte Anlage übernimmt.
Beschreiben Sie Auflage und Gesamtgewicht des Stapels, Anlieferrichtung und Übergabeposition an der Säge. Der veröffentlichte Wert von 3000 kg ist eine Lastangabe der Konfiguration, keine bestätigte Tragfähigkeit eines Greifers. Die Transportgeschwindigkeit von 3–5 m/min ist nicht mit dem fertigen Zuschnittausstoß gleichzusetzen.
Stapelzufuhr, Vereinzelung und Sägen sind unterschiedliche Aufgaben. Lassen Sie im Angebot Transport-, Aufnahme- und Steuerungsfunktionen sowie die Leistungen der Säge und anderer Anlagen getrennt aufführen.
Senden Sie Stapelmaße und Gesamtgewicht, die Unterseite beziehungsweise verwendete Träger und die Anlieferung per Stapler oder vorgelagerter Fördertechnik. Ergänzen Sie Einlaufhöhe, Zuführrichtung und einen Plan des Sägebeschickungsbereichs.
Übermitteln Sie Hersteller, Modell und Einlaufdaten der Säge sowie verfügbare Schnittstellenunterlagen. Übergabehöhe, Bewegungsfolge und Steuersignale werden für die konkrete Anlage abgestimmt; eine allgemeine Kompatibilität mit allen Sägen ist nicht bestätigt.
Beschreiben Sie Werkstückbereich, Stapelwechsel und gewünschte Versorgung der Säge. Markieren Sie Warte- und Ersatzstapelplätze sowie Bedienerwege. Stimmen Sie die Annahme des nächsten Stapels mit der Säge ab; aus der Fördergeschwindigkeit allein lässt sich kein Zuschnittausstoß ableiten.
Automatische Beschickungs- und Entladekonzepte vergleichen
Stapel- und Sägendaten für ein Angebot sendenProduktbilder
Bild herunterladenChinesische und englische Produktparameter
Informationen herunterladenDatenversion: 30.09.2026 · Ursprüngliche Produktquelle
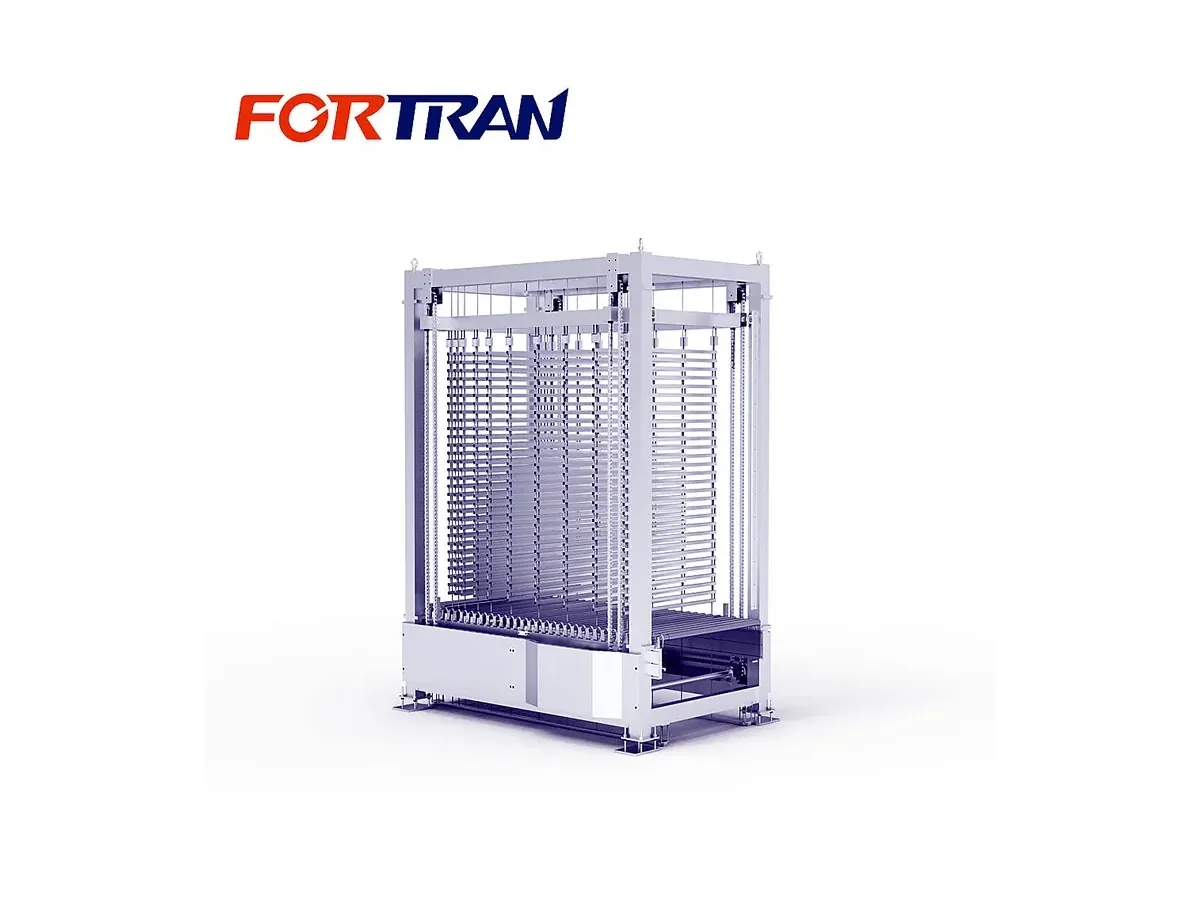
FORTRAN — Pufferspeichersystem für Platten. Speichert Werkstücke zeitweise zwischen Prozessen, um Ein- und Auslauf einer Linie abzustimmen. Die Entnahmereihenfolge muss zum Produktionsfluss passen.
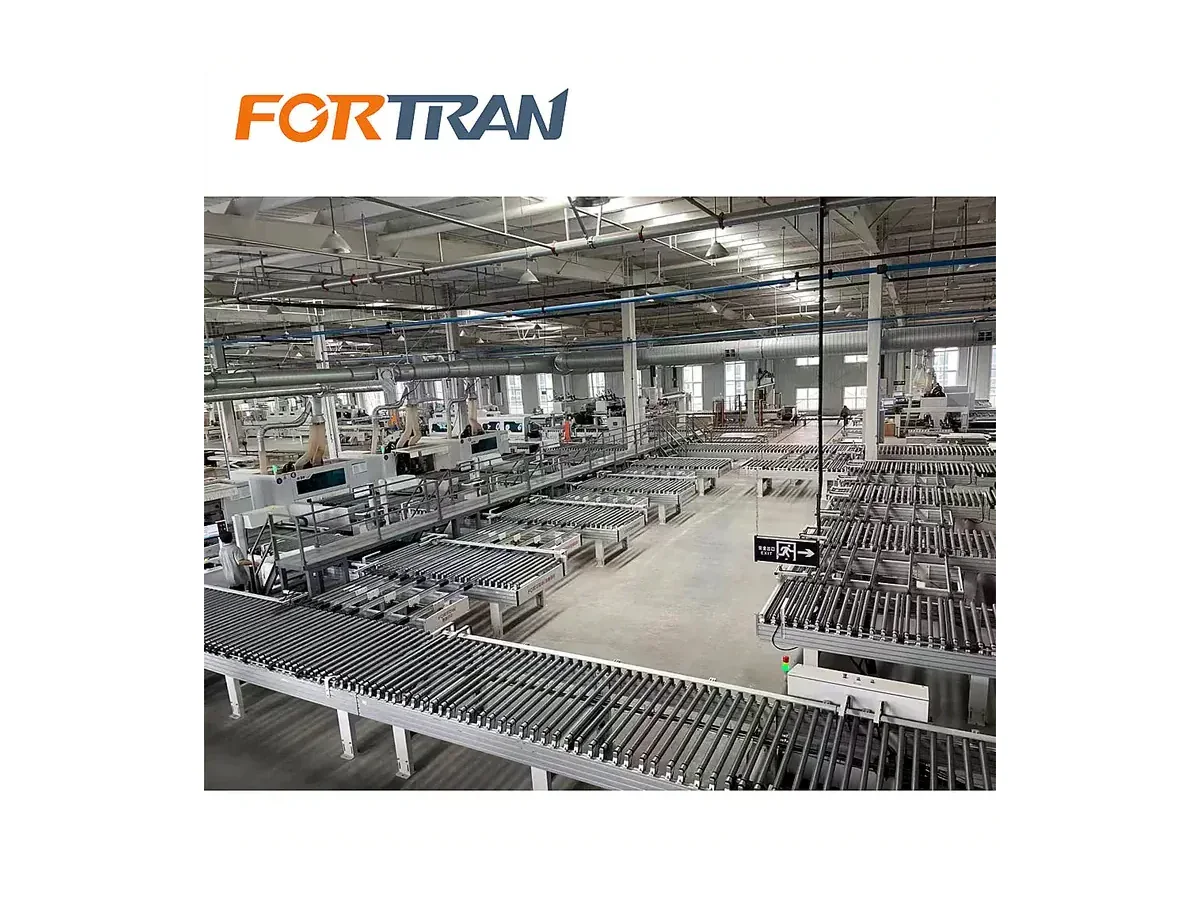
FORTRAN — Automatische Sechsseiten-Bohrlinie für Platten. Koordiniert Beschickung, Förderung und Entladung von Platten rund um den Bohrprozess. Bearbeitungsmaschine und Anschlüsse werden im Projekt bestimmt.
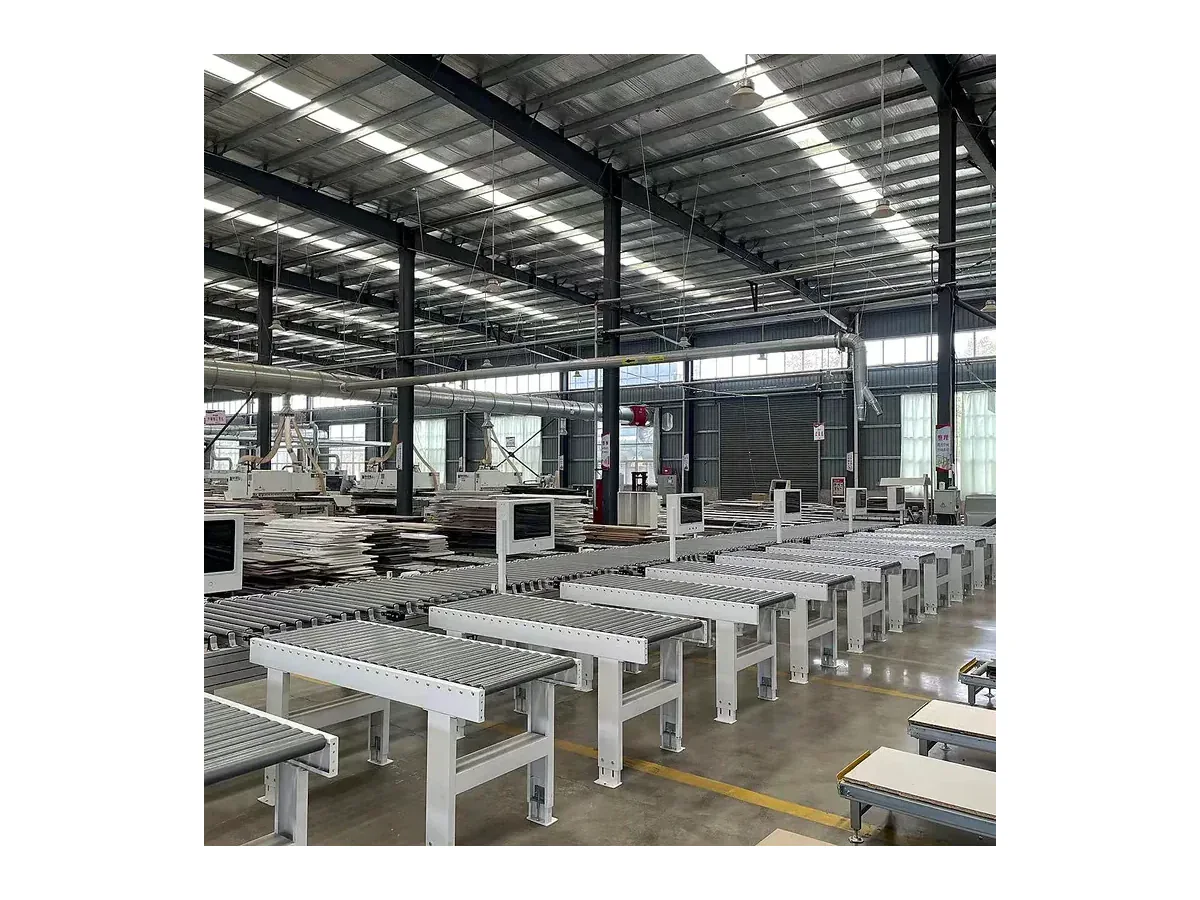
FORTRAN — Automatische Plattensortierlinie auf Förderebene. Sortiert und leitet Möbelbauteile innerhalb eines Materialflusses. Identifikation und Zielpositionen werden für das Projekt festgelegt.
Verpacken · Fördern · Heben · Beschicken · Reinigen