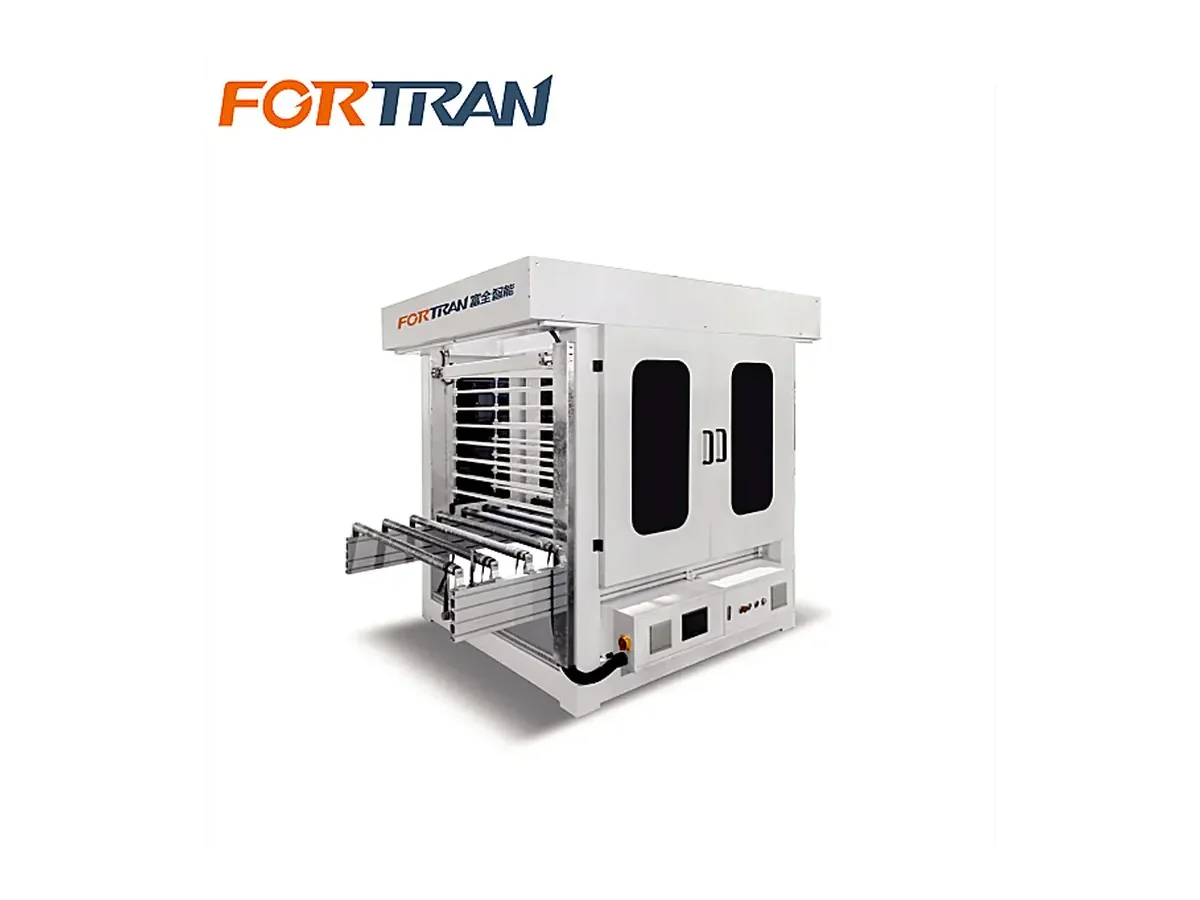
Pièce à usiner
Longueur, largeur, épaisseur et poids de la plaque.
FORTRAN — Stockage tampon pour lignes de portes en bois. Stocke temporairement les pièces entre les procédés pour coordonner l’entrée et la sortie d’une ligne. L’ordre de reprise doit correspondre au flux de production.
FORTRAN — Stockage tampon pour lignes de portes en bois. Stocke temporairement les pièces entre les procédés pour coordonner l’entrée et la sortie d’une ligne. L’ordre de reprise doit correspondre au flux de production.
Longueur, largeur, épaisseur et poids de la plaque.
Sens d'entrée et de sortie des équipements, hauteur de travail et rythme de production.
Aménagement de l'usine, espacement des postes de travail et espace d'exploitation.
| Hauteur de travail | 950±50mm |
|---|---|
| Épaisseur de la pièce | 10~60mm |
| Longueur de la pièce | 1000-2750mm |
| Vitesse | 18-36 M/min |
| Largeur de la pièce | 500-1220mm |
Un stockage tampon pour la production de portes en bois retient temporairement les pièces entre deux procédés. La configuration dépend de leur arrivée, de la disponibilité de la machine suivante et de la porte à libérer en priorité. Définissez cette séquence avant de choisir les emplacements et les interfaces de commande.
Non. La vitesse décrit le transfert ; la capacité dépend de l’implantation proposée, des appuis et des dimensions des pièces. Demandez le nombre d’emplacements et les règles d’entrée et de sortie sans calculer la capacité à partir des mètres par minute.
Précisez si l’ordre d’entrée doit être conservé ou si une priorité de production s’applique. Fournissez des séquences représentatives et convenez de l’identification et de la remise de chaque pièce au procédé suivant. Confirmez les commandes fournies sans supposer un tri automatique.
Photos de produits
Télécharger l'imageParamètres du produit chinois et anglais
Informations de téléchargementVersion des données : 2026-09-30 · Origine du produit original
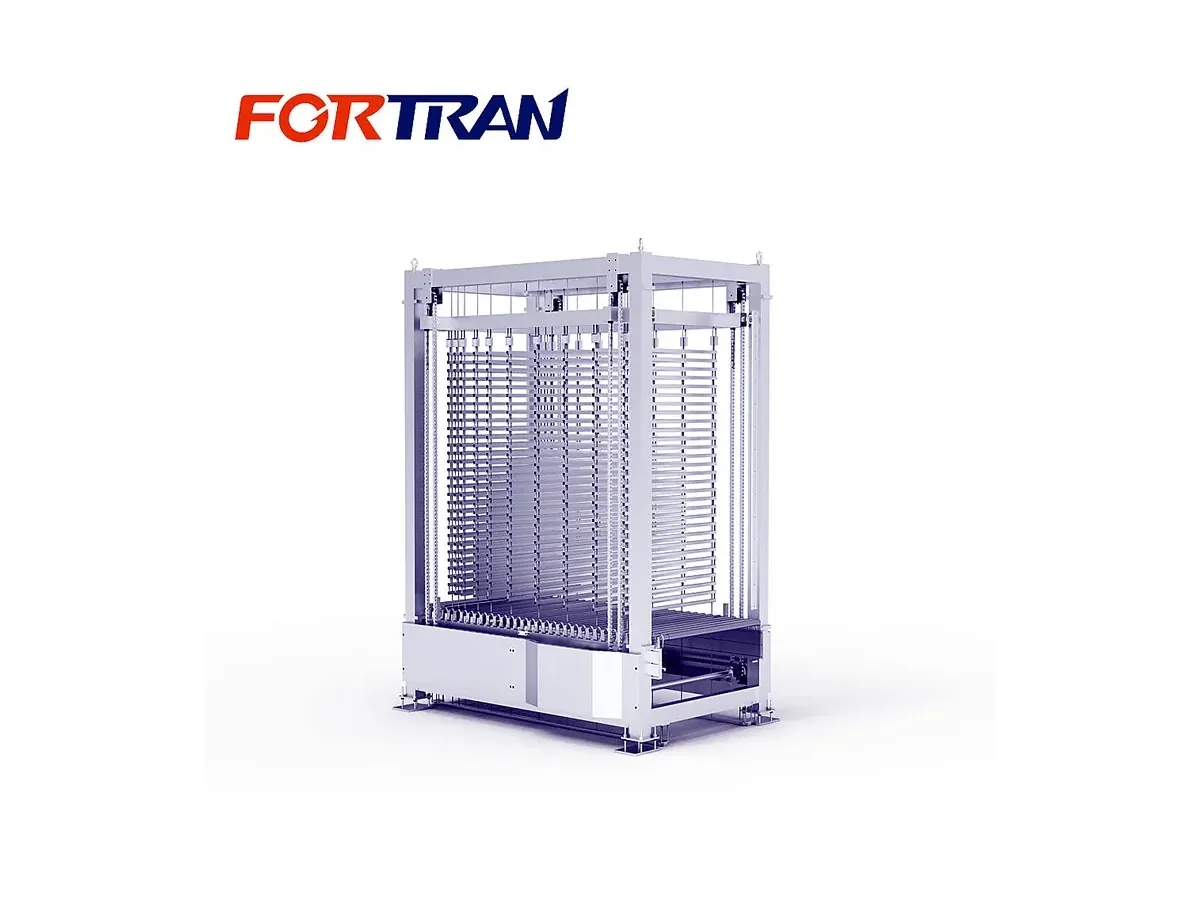
FORTRAN — Système de stockage tampon de panneaux. Stocke temporairement les pièces entre les procédés pour coordonner l’entrée et la sortie d’une ligne. L’ordre de reprise doit correspondre au flux de production.
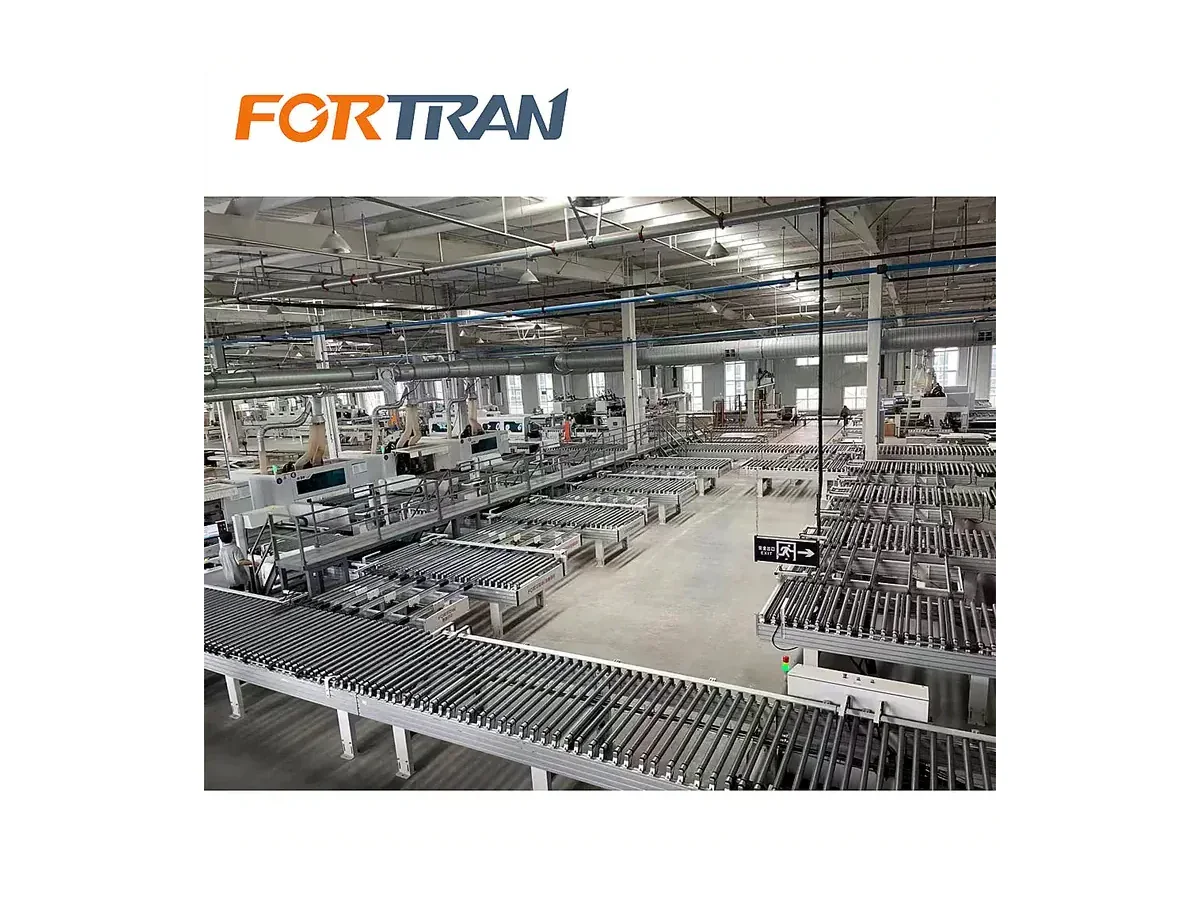
FORTRAN — Ligne automatique de perçage de panneaux sur six faces. Coordonne chargement, convoyage et déchargement de panneaux autour du perçage. La machine d’usinage et les raccordements sont précisés dans le projet.
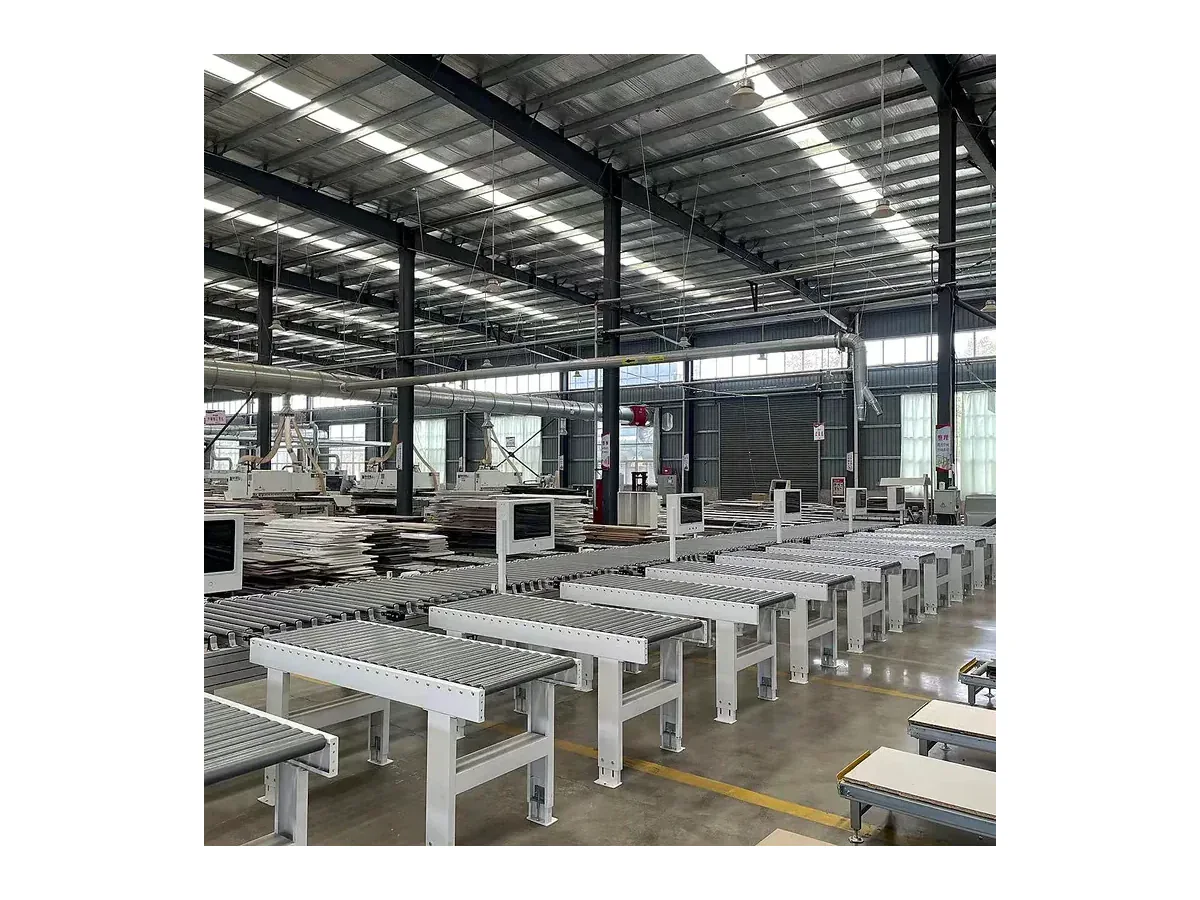
Ligne FORTRAN de tri automatique de panneaux pour meubles. Précisez les règles de regroupement, les destinations et le flux pour obtenir un devis.
Emballage · Convoyage · Levage · Chargement · Nettoyage